


Na pozadini evolucije elektronskih uređaja prema velikoj snazi i visokoj pouzdanosti,debela bakarna štampana pločapostali su osnovni supstrat u oblastima kao što su energetski moduli, automobilska elektronika i industrijska oprema zbog svog odličnog kapaciteta nosivosti struje i performansi odvođenja toplote. Međutim, tokom procesa jetkanja debele bakarne štampane ploče, postoje uobičajeni izazovi kao što su velika dubina jetkanja, poteškoće u kontroli bočnog jetkanja i nedovoljna uniformnost. Neravnomjerno nagrizanje može dovesti do odstupanja širine linije, lokalnog ostatka ili prekomjerne korozije, što ne samo da utječe na performanse kola, već može predstavljati i rizik od otpada serije.
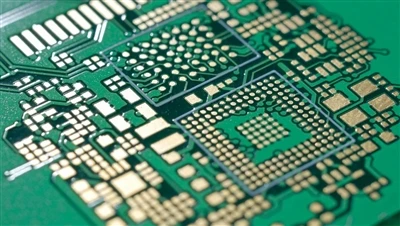
Posebnosti i izazovi procesa jetkanja za deblje bakrene ploče
Debela bakarna ploča se odnosi na ploču s debljinom bakrene folije ne manjom od 105 μm, a uobičajene specifikacije uključuju 105 μm, 140 μm, 180 μm, itd. Zbog debljeg sloja bakra, postoje značajne razlike u procesu jetkanja u odnosu na običnu tanku bakrenu tiskanu ploču.
Velika dubina jetkanja: Debljina sloja bakra koji treba ukloniti je 3-10 puta veća od obične tanke bakrene štampane ploče, a vrijeme jetkanja je znatno produženo. Na primjer, vrijeme potrebno za jetkanje od 180 μm do 35 μm je 2-5 puta duže od vremena jetkanja od bakarne folije od 18 μm do 35 μm;
Poteškoće u kontroli bočne korozije: Brzina nagrizanja otopine za jetkanje je različita u vertikalnom i horizontalnom smjeru. Što je sloj bakra deblji, to je razlika očiglednija, što lako može dovesti do prevelike preciznosti širine linije. Na primjer, ako je projektirana širina linije od 500 μm urezana, ona može biti samo 450 μm, ili mogu postojati problemi sa ostacima jetkanja gdje lokalni sloj bakra nije u potpunosti uklonjen;
Visoki zahtjevi za uniformnost: Prilikom jetkanja bakrenih štampanih ploča velike-debele površine, mogu postojati razlike u brzini protoka, temperaturi i drugim parametrima hemijskog rastvora između ivica i centralnog područja ploče, što može uzrokovati neravnomjerno jetkanje u različitim područjima i rezultirati odstupanjem debljine bakra od više od 10% na istoj ploči na različitim pozicijama.
Tipični problemi i analiza uzroka neravnomjernog jetkanja
1. Nedosljedna brzina jetkanja cijele ploče
Nedosljedna brzina jetkanja cijele ploče uglavnom je uzrokovana neravnomjernom raspodjelom hemijskog rastvora i temperaturnim gradijentom. Ako je mlaznica raspršivača za nagrizanje blokirana ili je pritisak nedovoljan, to će uzrokovati neravnomjeran protok tekućine na površini ploče. Na primjer, ako je standardni tlak 2,0 bara, a izmjereni tlak samo 1,5 bara, brzina nagrizanja u nekim područjima će se značajno smanjiti. Osim toga, kvar u sistemu kontrole temperature unutar spremnika za nagrizanje može uzrokovati temperaturne fluktuacije. Na primjer, ako je podešena temperatura 50 stepeni, ali stvarna temperaturna razlika dostigne ± 5 stepeni, brzina nagrizanja u područjima visoke-temperature će se ubrzati, dok u područjima s niskim-područjima s niskom temperaturom može doći do taloga bakarnog sloja. Zabilježen je slučaj gdje je bakrena ploča debljine 140 μm oštećena zbog grijaće cijevi na lijevoj strani žlijeba za jetkanje. Temperatura u lijevoj polovini bila je 8 stepeni niža od one u desnoj, a debljina zaostalog bakra u lijevoj polovini prelazila je 20 μm.
2. Lokalizovani ostaci jetkanja ili prekomerno nagrizanje
Lokalizirani ostaci jetkanja ili prekomjerno jetkanje obično su povezani s defektima u otpornom sloju i hrapavosti bakarne folije. Ako je adhezija suvog filma ili mastila za lemljenje na površini debelog bakra nedovoljna, može doći do infiltracije tokom jetkanja, odnosno, rub sloja otpornog na koroziju-može biti podignut, uzrokujući koroziju sloja bakra ispod. Istovremeno, površinska hrapavost debele bakarne folije je relativno visoka. Ako je hrapavost Ra veća od 5 μm, konkavno područje je sklono zadržavanju otopine lijeka i formiranju slijepe mrlje za jetkanje, što rezultira lokalnim ostatkom. Na primjer, u području visokostrujnog usmjeravanja debele bakarne ploče energetskog modula, strujni kapacitet može se smanjiti zbog ostatka jetkanja, a izmjereni otpor je 15% veći od projektne vrijednosti.
3. Prekomjerna bočna erozija dovodi do neuspjeha u preciznosti širine linije
Prekomjerno bočno jetkanje je uglavnom uzrokovano produženim vremenom jetkanja i neuravnoteženim sastavom otopine za jetkanje. Produženje vremena procesa kako bi se osiguralo potpuno jetkanje debelog bakra može dovesti do povećanog bočnog jetkanja. Tipično, za svaki dodatni minut graviranja, širina linije će se smanjiti za 10-15 μm. Osim toga, nedovoljna koncentracija hlorovodonične kiseline ili prekomjeran sadržaj željeznog klorida u otopini za jetkanje može smanjiti sposobnost selektivnog jetkanja, dok korodira sloj otporan na koroziju i sloj bakra, što rezultira gubitkom točnosti širine linije.
Ciljane metode popravljanja i optimizacija procesa
1. Optimizacija opreme i sistema lijekova
(1) Nadogradnja sistema prskanja
Usvajanjem dizajna sa dvostrukim slojem raspršivanja, gornje i donje mlaznice su raspoređene u poređanju kako bi se poboljšala ujednačenost pokrivanja lijeka, a pritisak se kontrolira na 2,5-3,0 bara. Istovremeno, instalirajte senzor za praćenje protoka mlaznice kako biste osigurali alarme u realnom vremenu za blokadu i redovno čistite mlaznicu 5% otopinom dušične kiseline najmanje jednom sedmično. Praksa je pokazala da kod jetkanja bakarne ploče debljine 180 μm povećanje pritiska raspršivanja sa 1,8 bara na 2,8 bara može poboljšati ujednačenost jetkanja cijele ploče sa ± 12% na ± 5%.
(2) Kontrola temperature i optimizacija cirkulacije lijeka
Zamijenite grijanje spirale pločastim izmjenjivačima topline kako biste kontrolirali temperaturne fluktuacije unutar ± 1 stepen. Poželjna temperatura jetkanja je 55-60 stepeni da bi se poboljšala aktivnost hemijskog rastvora. Povećajte snagu cirkulacione pumpe za tečnost, povećajte protok sa 20 m ³/h na 35 m ³/h i ugradite filterski element od 10 μm da biste uklonili floskule jona bakra i održavali tečnost čistom.
Poboljšanje procesa antikorozivnog sloja
(1) Armatura za prethodnu obradu
Prije jetkanja, brusna ploča i proces mikro jetkanja se koriste za kontrolu hrapavosti brusne ploče na Ra2-3 μm i dubine mikro jetkanja na 1,5-2,0 μm, poboljšavajući mehaničko spajanje između površine bakra i sloja otpornog na koroziju. Istovremeno nanošenje silanskog sredstva za spajanje, kao što je KH-570, za formiranje sloja adsorpcije na molekularnom nivou na površini bakra, poboljšavajući prianjanje suvog filma i povećavajući čvrstoću ljuštenja sa 1,2N/mm na 1,8N/mm.
(2) Izbor i optimizacija premaza koroziono{1}}otpornog sloja
Prioritet treba dati debelim suvim filmovima debljine 50-75 μm, kao što je Asahi Kasei DF-2000, koji ima bolju otpornost na koroziju i sposobnost prodiranja rastvora za jetkanje od običnih suhih filmova od 25 μm. Prilikom nanošenja filma, povećajte pritisak na 1,5-2,0 MPa i održavajte ga na 2,5-3,0 kg/cm kako biste izbjegli lokalnu otpornost na koroziju uzrokovanu mjehurićima ili borama.
Dinamičko podešavanje parametara jetkanja
(1) Segmentirani proces graviranja
Usvajanjem stepenaste kontrole koncentracije, prva faza koristi rastvor za jetkanje visoke koncentracije sa koncentracijom hlorovodonične kiseline od 8% i sadržajem željeznog hlorida od 450g/L za brzo uklanjanje većine bakarnog sloja, sa stopom jetkanja do 70%; U drugoj fazi, pređite na rastvor za jetkanje niske koncentracije sa koncentracijom hlorovodonične kiseline od 5% i sadržajem željeznog klorida od 300g/L za fino jetkanje kako biste smanjili bočno jetkanje, što može smanjiti količinu bočnog jetkanja za 40%. Praćenje napretka jetkanja u realnom vremenu postiže se putem online testera debljine bakra. Kada se preostala debljina bakra približi ciljnoj vrijednosti, odmah se prebacuje na drugi stupanj.
(2) Tehnologija pulsnog jetkanja
Periodični start stop prskanje lijeka, kao što je prskanje u trajanju od 30 sekundi i zaustavljanje na 10 sekundi, koristi efekat kavitacije kako bi se smanjila bočna erozija uzrokovana kontinuiranim prskanjem i potaknulo izbacivanje produkata korozije. Nakon pulsnog jetkanja, tačnost širine linije bakarne ploče debljine 105 μm je poboljšana sa ± 25 μm na ± 10 μm, a efikasnost jetkanja je povećana za 15%.
Tehnike prerade i popravke
(1) Lokalni dodatak za bakropis
Za male površine ostataka jetkanja, kao što su površine manje od 10 cm², može se koristiti četka za umočenje razrijeđene otopine za jetkanje, miješanje klorovodične kiseline i vode u omjeru 1:1 i ravnomjerno nanošenje na zaostalu površinu. Nakon 10-30 sekundi djelovanja, brzo isperite vodom i strogo kontrolirajte vrijeme kako biste izbjegli prekomjerno nagrizanje.
(2) Ispuna i popravka galvanizacijom
Kada prekomjerno jetkanje uzrokuje odstupanje širine linije veće od 15%, galvanizacija se može koristiti za popunjavanje i popravku. Prvo, izvršite uklanjanje ulja i predtretman mikro jetkanjem na području koje se popravlja, a zatim upotrijebite lokalne postupke galvanizacije kao što je nanošenje četkom, s kontroliranom gustoćom struje na 10-15 A/dm² i vremenom galvanizacije od 5-10 minuta dok se ne postigne projektna širina linije.
Izgradnja sistema detekcije i prevencije
1. Tehnologija onlajn detekcije
Koristeći tehnologiju mjerenja debljine X-, jedan uzorak se uzima sa svakih pet ugraviranih štampanih ploča kako bi se izmjerila debljina bakra na više tačaka, uključujući četiri ivice i jednu središnju tačku, sa tolerancijom kontrolisanom unutar ± 5%. Opremljen opremom za automatsku optičku inspekciju, koristeći objektiv objektiva 50x, brzina skeniranja ne prelazi 20 cm²/s, identifikujući defekte kao što su odstupanje širine linije i ostataka jetkanja, sa alarmnim pragom postavljenim na ± 10 μm.
2. Validacija i standardizacija procesa
Prije svake serije proizvodnje, prvi komad se pravi i analizira rezanjem, a ujednačenost jetkanja se potvrđuje pod mikroskopom uvećanim 200 puta. Tek nakon prolaska inspekcije može se izvršiti masovna proizvodnja. Uspostavite sistem sljedivosti parametara za snimanje temperature, pritiska, koncentracije lijeka, vremena i drugih podataka tokom procesa graviranja, uspostavite model velikih podataka za predviđanje rizika od fluktuacije procesa, kao što je upozorenje o životnom vijeku lijeka.
Rješenje problema neravnomjernog jetkanja debelih bakrenih štampanih ploča zahtijeva optimizaciju cijelog lanca od hardvera opreme, parametara procesa, usklađivanja materijala sa sistemom detekcije. Nadogradnjom sistema za prskanje, jačanjem sloja otpornog na koroziju-i implementacijom segmentiranih procesa jetkanja, ujednačenost i tačnost jetkanja mogu se značajno poboljšati.