


Proces izlaganja PCB-a je ključni korak u preciznom prenošenju šablona dizajna na laminate obložene bakrom-, direktno određujući tačnost kola i kvalitet PCB-a. Razumijevanje toka procesa je ključno za kontrolu kvaliteta proizvodnje i poboljšanje efikasnosti.
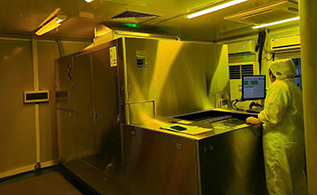
Detaljno objašnjenje toka procesa ekspozicije
Predtretman: Čišćenje i hrapavost podloge
Prije izlaganja, bakar{0}}obložena ploča mora biti prethodno tretirana. Površina podloge često prianja na nečistoće kao što su uljne mrlje, prašina i oksidi. Ako se ne ukloni, to će utjecati na filmski premaz i efekt ekspozicije, što će rezultirati prijenosom zamućenog uzorka i ljuštenjem suhog filma. Obično se za uklanjanje mrlja od ulja prvo koriste alkalna sredstva za čišćenje, a zatim se koriste kiseli rastvori za otapanje oksida. Nakon čišćenja, površina podloge treba biti hrapava, kao što je korištenje kemijskog jetkanja za mikro nagrizanje površine bakra otopinom za jetkanje natrijevog persulfata, formiranje konkavne konveksne strukture, povećanje površine kontakta između suhog filma i podloge i poboljšanje prianjanja. Međutim, potrebno je strogo kontrolirati vrijeme i koncentraciju jetkanja kako bi se spriječilo da prekomjerno jetkanje utječe na debljinu sloja bakra i vodljivost kruga.
Film: fotootporna pasta
Lijepljenje filma je proces nanošenja suhog filma na obrađeni laminat{0}}obložen bakrom. Suhi film se sastoji od tri sloja: poliesterske zaštitne folije, polietilenske dijafragme i fotoosjetljive folije. Fotoosjetljivi film je jezgro i osjetljiv je na određene valne dužine svjetlosti. Debljina suvog filma je raznolika, sa 1,2 mil pogodnim za fina kola i 2 mil pogodnim za scenarije sa visokim zahtjevima za antikorozivnim performansama. Film treba nanositi u okruženju sa temperaturom od 20-24 stepena C i vlažnošću od 60-70%. Korištenjem valjaka za vruću presu za zagrijavanje i pritisak, suhi film se lijepi na laminat obložen bakrom. Parametri brzine nanošenja filma, pritiska i temperature treba precizno kontrolisati, kao što su brzina od 1,5 ± 0,5 m/min, pritisak od 5 ± 1 kg/cm² i temperatura od 110 ± 10 stepeni C, kako bi se osiguralo da suvi film čvrsto prianja bez mjehurića ili bora.
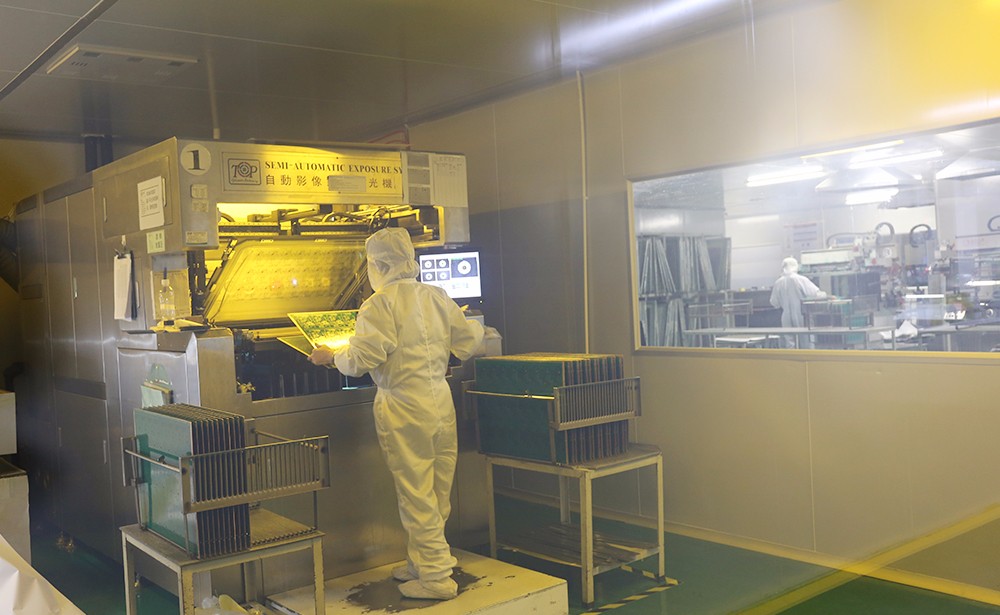
Ekspozicija: postizanje prijenosa uzorka
Ekspozicija koristi ultraljubičasto zračenje za prijenos uzorka filma na suvi film od laminata obloženih bakrom{0}}. Fotoosjetljivi inicijator u suhom filmu apsorbira ultraljubičasto svjetlo, razlaže se na slobodne radikale da iniciraju umrežavanje monomera, formirajući velike molekule koji su netopivi u razrijeđenoj lužini. Neeksponirani dio se rastvara tokom razvoja. Negativni film se obično koristi za unutarnja kola, dok se pozitivni film češće koristi za vanjske krugove. Oprema za izlaganje uključuje mašine za izlaganje živinim lampama i mašine za izlaganje LED diodama, pri čemu potonji postepeno postaju popularni zbog svojih prednosti ujednačenog upada, visokog paralelizma i niske potrošnje energije. Energija ekspozicije i vrijeme su ključni parametri, a nedovoljna energija može uzrokovati bubrenje filma i zamagljivanje linija; Prekomjerna energija može dovesti do poteškoća u razvoju i preostalog ljepila. Općenita cijev svjetiljke za ekspoziciju od 5000 W, sa gornjom i donjom energijom izloženosti lampi kontroliranom na 40-100 milidžula po kvadratnom centimetru, mora se redovno testirati i podešavati pomoću mjerača svjetlosne energije. Osim toga, važna je i tačnost poravnanja. Napredne mašine za ekspoziciju opremljene su optičkim sistemima za poravnanje kako bi se osigurao precizan prijenos uzorka.
Razvoj: Prikaz obrazaca kola
Razvijanje je proces rastvaranja neeksponiranog suvog filma sa slabim alkalnim razvijačem, zadržavanjem izloženog dijela i omogućavanjem da se pojavi uzorak kola. Parametri kao što su brzina razvoja, temperatura, pritisak i koncentracija razvijača moraju biti strogo kontrolirani. Prevelika brzina može dovesti do preostalog suvog filma, što dovodi do kratkih spojeva; Mala brzina može erodirati izloženi suvi film i uzrokovati lom žice. Brzina razvoja je uglavnom 1,5-2,2 m/min, temperatura je 30 ± 2 stepena C, pritisak je 1,4-2,0 kg/Cm², a koncentracija razvijača je 0,85-1,3%. Nakon razvoja, štampanu ploču treba oprati vodom, osušiti i pregledati kolo. Neispravne ploče treba popraviti ili odložiti.
Ključni faktori koji utiču na kvalitet ekspozicije
Što se tiče opreme, stabilnost izvora svjetlosti je ključna. Intenzitet svjetla živinih i LED lampi će se smanjiti nakon duže upotrebe, a potrebno je redovno testiranje i održavanje kako bi se zastarjele sijalice ili blagovremeno provjerilo napajanje pogona. Preciznost sistema poravnanja utiče na tačnost prenosa šablona, a prljavština kamere i promene žižne daljine mogu da dovedu do odstupanja od poravnanja, što zahteva redovnu kalibraciju i održavanje. Što se tiče materijala, loš kvalitet suhog filma može utjecati na osjetljivost i prianjanje. Defekti kao što su ogrebotine i rupice na foliji će se direktno odraziti na uzorak kola. Neophodno je striktno kontrolisati kvalitet nabavke, standardizirati skladištenje i upotrebu. Neodgovarajuća energija, vrijeme i razvojni parametri u parametrima procesa mogu uzrokovati različite probleme s kvalitetom. U proizvodnji optimalne parametre treba određivati eksperimentima i redovno provjeravati i prilagođavati.