


Da bi se postigla stabilna ultra-fina širina linija i kontrola razmaka od ± 0,2 mil, potrebno je uspostaviti kontrolni sistem zatvorene petlje iz cijelog procesa odabira materijala, osnovne tehnologije, tačnosti opreme i kontrole okoliša. Ovo su izvodljivi tehnički putevi:
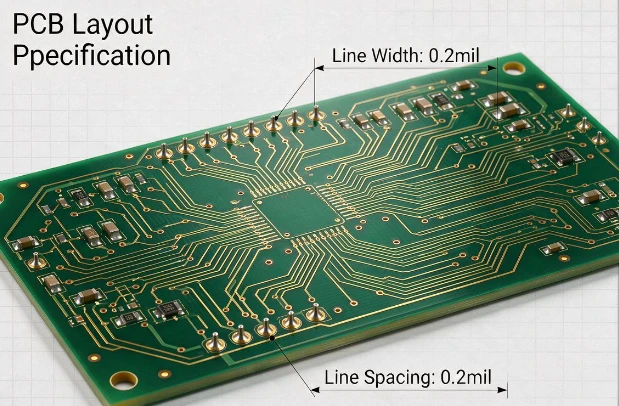
Kontrola preciznosti izvora materijala
Odabir podloge: Poželjni su keramički supstrati ili modificirani polimerni supstrati sa ekstremno niskim koeficijentima termičkog širenja, a termička deformacija tokom obrade se kontrolira unutar 0,1 mil kako bi se izbjeglo rastezanje/skupljanje linije uzrokovano temperaturnim fluktuacijama.
Funkcionalni materijal skrining: Strogo kontrolirati viskozitet fotorezista i konzistentnost fotosenzitivne osjetljivosti. Veličina čestica provodljive paste se kontroliše na mikrometarskom nivou kako bi se obezbedila ujednačena debljina premaza i bez ivica na ivicama štampanih linija.
Mehanizam skladištenja i upotrebe: Okruženje za skladištenje materijala je konstantna temperatura i vlažnost, a primenjuje se pravilo „prvi ulazi, prvi izlazi“ kako bi se izbeglo odstupanje veličine uzrokovano apsorpcijom vlage fotootporom i degradacijom performansi kaše.
Nadogradnja osnovnog procesa litografije
Usvajanje LDI laserske tehnologije direktnog snimanja: potpuno eliminisanje problema deformacije i devijacije poravnanja kod tradicionalne ekspozicije filma, poboljšavajući tačnost pozicioniranja ekspozicije do ± 0,01 mm (oko ± 0,4 mil), što je osnovni preduslov za postizanje kontrole od ± 0,2 mil.
Precizna kontrola parametara ekspozicije u zatvorenoj petlji: stabilizirajte energiju ekspozicije u rasponu od 120-150 mJ/cm², dinamički prilagođavajte parametre za 2-3 mil ultra finih linija, produžite vrijeme ekspozicije za 15% uz smanjenje energije ekspozicije za 5-8%, izbjegavajući proširenje širine linije uzrokovano prekomjernim stvrdnjavanjem ruba linije.
Predgrijavanje podloge prije izlaganja: Unaprijed stabilizirajte temperaturu podloge na zadanoj vrijednosti procesa kako biste u potpunosti eliminirali smetnje termičke ekspanzije i deformacije kontrakcije u narednim procesima izlaganja.
Optimizacija tačnosti procesa jetkanja
Usvajanje kompozitne precizne sheme jetkanja: davanje prioriteta kombinaciji procesa "lasersko jetkanje+suvo jetkanje", skoro eliminisanje problema bočnog jetkanja tradicionalnog mokrog jetkanja i direktno zaključavanje tačnosti širine linije na ± 0,003 mm (oko ± 0,12 mil. zahteva), ispunjavanje tolerancije ± 0,2 mil.
Kontrola parametara jetkanja u zatvorenoj petlji: Koncentracija iona bakra u kiseloj otopini za jetkanje bakrenog klorida je strogo kontrolirana na 18-22g/L, temperatura je stabilna na 35-40 stupnjeva, a pritisak prskanja je povećan za 10% u usporedbi s konvencionalnim procesima kako bi se osiguralo ujednačeno jetkanje bočne linije/lokalne stijenke bakra itd.
Kompenzacija širine pre linije: Na osnovu izmerenog faktora jetkanja (veći ili jednak 5:1), iznos kompenzacije širine linije od oko 0,6 mil unapred je rezervisan tokom faze projektovanja kako bi se nadoknadio mali gubitak širine linije tokom procesa graviranja.
Podrška za opremu i sistem za testiranje
Visokoprecizan sistem pozicioniranja pokreta: usvajanje arhitekture potpune povratne sprege sa linearnim motorom + rešetkastim lenjirom, postizanje korekcije pozicioniranja kretanja na nivou nanometara i kontrola mehaničke greške pri kretanju opreme unutar 0,1 mil.
Mehanizam za detekciju u realnom vremenu na mreži: Postavite laserske čeljusti i optičke sisteme za detekciju velikog povećanja da odmah pregledate širinu linija i razmak svake ploče nakon obrade. Ako odstupanje prijeđe prag, aktivirat će se upozorenje i proizvodnja će biti obustavljena kako bi se izbjegle greške u seriji.
Optimizacija krutosti opreme: Ključni pokretni dijelovi su napravljeni od materijala visoke krutosti, koji izoluju smetnje vanjskih vibracija tijekom cijelog procesa i sprječavaju odstupanje pozicioniranja uzrokovano vibracijama.
Potpuna kontrola dimenzija ultra čistog okruženja
Radionica za stalnu temperaturu i vlažnost: Kontrolišite fluktuaciju temperature u oblasti obrade unutar ± 0,5 stepeni, stabilizujte vlažnost na 40% -60% i eliminišite termičku deformaciju opreme i varijacije performansi fotootpora uzrokovane promenama temperature i vlažnosti okoline.
Kontrola čistoće na 100 nivoa: Osnovna procesna radionica zadovoljava standard čistoće od 100 nivoa, potpuno filtrira čestice prašine u vazduhu i izbegava prianjanje prašine na površinu podloge, izazivajući defekte i izbočine linija, i narušavajući konzistentnost širine linija i razmaka.