Uvod u tehnologiju bušenja za povratak u uniwell krugovima (dio 3)
Osnovni procesni protok proizvodnje za bušenje
Proces 1:
Primarno bušenje → Postrojenje (PTH i ENTERPLOVIRANJE) → Obražavanje limene → Bušenje nazad → Burring Etching → Limenki skidanje → Uključivanje smole → Naknadni procesi
Proces 2:
Primarno bušenje → Obloga (PTH i ENTERPLOVIRANJE) → krug uzorka → Oblikovanje uzorka → Bušenje nazad → Etching → Naredni procesi
Tipične tehničke karakteristike stražnjih ploča:
1. Uglavnom kruti ploče, iako fleksibilne krute kombinacije sada također koriste ovaj proces.
2. Općenito, broj slojeva je ≥8.
3 Debljina ploče: ≥2.5mm.
4. Visoki aspekt omjer, obično ≥8: 1.
5. Velike dimenzije ploče.
6. Minimalni prečnik primarne bušilice je obično ≤ 0. 3mm.
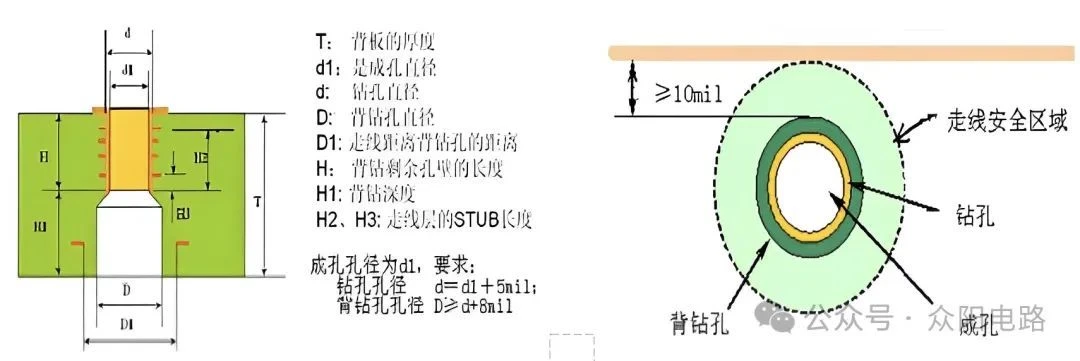
7. Promjer bušenja za stražnju je obično 0. 2mm veći od otvora koji se uklanja (kao što je prikazano na slici 3).
8. TOLERANCIJA DUGA DUGA: ± 0. 05mm.
9 Ako stražnja bušilica mora doći do sloja M, minimalna dielektrična debljina između sloja M i M -1 (sljedeći sloj ispod M) trebao bi biti 0. 15mm.
1 0. Zahtjev za čišćenje: Nakon bušenja za povratak, ivica putem putem mora održavati udaljenost od ≥0,25 mm od okolnih tragova (kao što je prikazano na slici 4).