


Unutrašnji sloj pločice služi kao jezgra arhitekture cijele ploče, a kvalitet njenog proizvodnog procesa direktno određuje električne performanse, stabilnost i pouzdanost ploče. Uz kontinuirani razvoj elektronskih proizvoda ka minijaturizaciji i visokim performansama, postavljeni su stroži zahtjevi za preciznost proizvodnje i kvalitet unutrašnjih slojeva ploča.
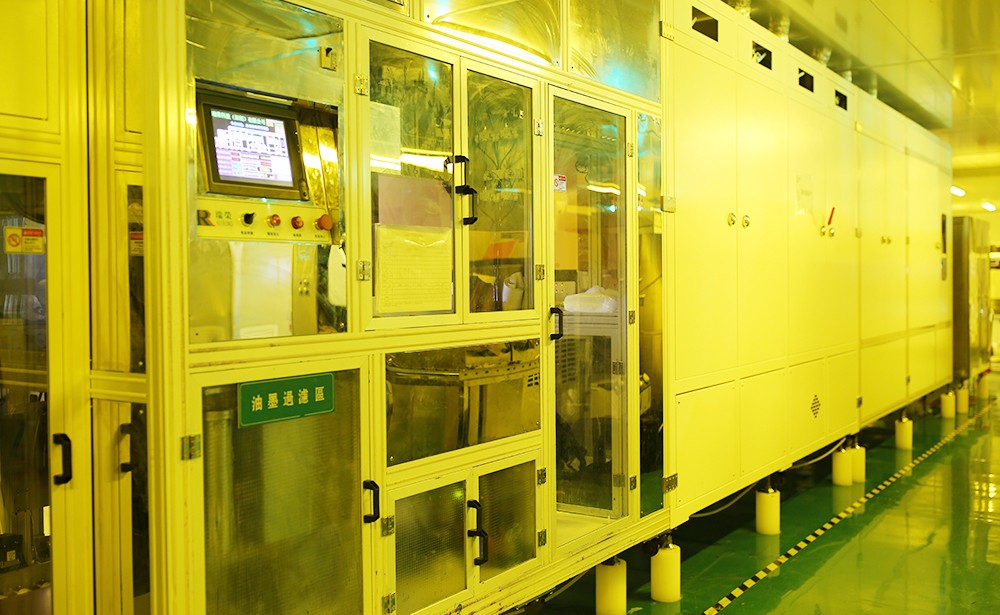
Rezanje: precizna veličina postavlja temelj
Rezanje je početni proces proizvodnje unutrašnjeg kola. Osoblje je izrezalo radnu ploču koja ispunjava zahtjeve iz standardne specifikacije bakreno-obložene ploče na osnovu unaprijed planirane radne veličine i prema Gerberu. Ovaj korak zahtijeva izuzetno visoku dimenzionalnu točnost, jer su svi naredni koraci obrade zasnovani na veličini rezanja. Ako je dimenzionalno odstupanje preveliko, to može dovesti do ozbiljnih problema kao što je devijacija rasporeda kruga unutrašnjeg sloja i neusklađenost međusloja tokom višeslojnog presovanja ploče. Što se tiče metoda rezanja, često se koriste visoko{6}}precizne CNC mašine za sečenje, a izbor alata za sečenje je takođe presudan. Potrebno ga je prilagoditi prema materijalu i debljini ploče obložene bakrom- kako bi se osigurala ravnost i okomitost rezne ivice, smanjila neravnina i raslojavanje. U međuvremenu, uzimajući u obzir naknadne procese kao što su prijenos slike, brušenje rubova i obrada fileta, ne može se zanemariti, a odgovarajuća obrada može efikasno poboljšati prinos procesa.
Predtretman: Čišćenje i hrapavost površine bakra
Osnovni zadatak pred{0}}obrade je čišćenje i hrapavost bakrene površine laminata obloženog bakrom{1}}, pružajući dobru prionjivu osnovu za naredne procese. Ovaj korak može izgledati jednostavno, ali zapravo ima dubok utjecaj na uspjeh ili neuspjeh cjelokupne proizvodnje unutarnjeg kola. Prije presovanja suhog filma, površinu bakra potrebno je strogo obraditi. Trenutne metode površinske obrade bakra uglavnom uključuju četkanje, pjeskarenje i kemijske metode.
Metoda četkanja i brušenja: Niska cijena i jednostavan proces, ali nije pogodan za tanke i tanke ploče, koje mogu lako uzrokovati izduženje podloge i nije prikladno za tanke ploče unutarnjeg sloja. Kada je trag četkice predubok, to može uzrokovati poteškoće u adheziji suhog filma i dovesti do fenomena oplate, a postoji i potencijalni rizik od zaostalog ljepila.
Metoda pjeskarenja: može učiniti hrapavost i ujednačenost bakrene površine boljom od metode četkanja i ima dobru stabilnost dimenzija. Može se koristiti za obradu tankih ploča i finih žica. Međutim, njegov nedostatak je što su materijali za pjeskarenje skloni lijepljenju za površinu ploče, a održavanje mašine je teško.
Hemijska metoda: Korištenjem specifičnih kemijskih rješenja za izvođenje tretmana mikro jetkanjem na površini bakra, može se formirati ujednačena i odgovarajuća mikro hrapavost uz osiguravanje čistoće bakarne površine, uvelike poboljšavajući prianjanje između suvog filma i površine bakra. U stvarnoj proizvodnji, koncentracija, temperatura i vrijeme tretmana hemijskog rastvora za mikro jetkanje strogo su kontrolirani kako bi se osigurao najbolji učinak tretmana.
Tlačna folija: čvrsto prianja kako bi se osigurao grafički prijenos
Proces laminiranja je čvrsto prianjanje fotoosjetljivog suvog filma na prethodno tretiranu bakrenu površinu, što direktno utiče na jasnoću i tačnost prijenosa uzorka kruga u naknadnom procesu ekspozicije. Za tanke ploče određene debljine ili više, mašina za laminiranje generalno treba da obrati veliku pažnju na problem nabora filma tokom rada kako bi se osiguralo da suvi film bude ravan i da prianja na površinu bakra bez bora. Temperatura i pritisak presovanja su ključni parametri pod kojima se lepak u suvom filmu može u potpunosti omekšati, čime se postiže čvrsta veza sa bakrenom površinom. Istovremeno, potrebno je osigurati ravnost i čistoću valjka mašine za laminiranje, kako bi se izbjeglo slabo prianjanje suhog filma uzrokovano defektima valjka ili površinskim nečistoćama, što može utjecati na naknadni učinak grafičkog prijenosa.
Ekspozicija: Precizna slika oblikuje prototip kola
Izlaganje je ključni korak u proizvodnji kola unutrašnjeg sloja. Koriste se mašine za ekspoziciju LDI, zasnovane na principu laserskog preciznog skeniranja. Oprema direktno kontroliše laserski snop visoke{2}}e energije da se projektuje na površinu suvog filma prema podacima kola. Pod djelovanjem laserske energije, suhi film prolazi kroz fotokemijsku reakciju, a uzorak kola se "ugravira" na suvi film ploče s velikom preciznošću, dovršavajući prijenos uzorka kola. Tokom ovog procesa, tačnost lasera, energetska stabilnost i tačnost pozicioniranja platforme LDI mašine za izlaganje su od ključne važnosti: preciznost laserskog snopa određuje mogućnost minimalne širine linije kruga, a energetska stabilnost je neophodna da bi se osigurala ujednačena osetljivost suvog filma i izbegla lokalna podekspozicija ili prekomerna ekspozicija; Platforma treba da precizno nosi ploču, da obezbedi tačan relativni položaj između laserskog skeniranja i ploče i da garantuje konzistentnost prenosa celokupnog uzorka kola ploče. U isto vrijeme, temperatura i vlažnost okoliša, kao i fotoosjetljive karakteristike suhog filma, također se moraju prilagoditi kako bi se osiguralo da grafika kola bude jasna i preciznost u skladu sa standardima, postavljajući visoko-kvalitetnu osnovu za naknadni proces jetkanja i izbjegavajući defekte kao što su stanjivanje strujnog kruga i kratki spojevi zbog odstupanja ekspozicije.
Jetkanje: precizno uklanjanje viška bakarne folije
Proces jetkanja ima za cilj uklanjanje bakrene folije koja nije zaštićena suhim filmom, ostavljajući za sobom precizne linije kola. Uobičajena hemijska rješenja za jetkanje u industriji trenutno uključuju kiseli rastvor bakar-hlorida za jetkanje i alkalni rastvor za jetkanje amonijaka. U procesu unutrašnjeg sloja, kiseli rastvor za jetkanje se uglavnom koristi zbog suvog filma ili mastila kao sloja protiv jetkanja. Koncentracija, temperatura, vrijeme jetkanja i pritisak raspršivanja otopine za jetkanje su svi parametri koji se moraju strogo kontrolirati. Preciznom kontrolom ovih parametara osigurava se da proces nagrizanja bude ujednačen i stabilan, što rezultira ravnim bočnim stranama kola, osiguravajući točnost i kvalitetu kola, i izbjegavajući defekte kao što su stanjivanje, kratki spojevi ili otvoreni krugovi.
Bušenje: precizno pozicioniranje i veza između slojeva
Proces bušenja je da se izbuše rupe za pozicioniranje za međuslojno poravnanje i električno povezivanje u skladu sa zahtevima nakon što se završi nagrizanje kruga unutrašnjeg sloja. Poziciona tačnost ovih rupa za pozicioniranje direktno utiče na tačnost međuslojnog poravnanja tokom višeslojne -laminacije ploče i na pouzdanost naknadnih električnih veza. Preciznost opreme za bušenje i kvalitet burgija su ključni faktori. Tokom procesa bušenja potrebno je osigurati vertikalnost burgije i stabilnost sile probijanja, kako bi se izbjegli problemi kao što su deformacija stijenke rupe i prekomjerni neravnini uzrokovani nagibom ili neravnomjernim pritiskom burgije, te obezbijediti dobru osnovu za naknadno višeslojno presovanje daske i električno povezivanje.