


U oblasti elektronske proizvodnje, posebno u procesnom toku tehnologije površinske montaže (SMT),pcb čelična mreža, kao poseban SMT kalup, direktno utiče na kvalitet zavarivanja i performanse elektronskih proizvoda u smislu kvaliteta njegove proizvodnje. Duboko razumijevanje proizvodnje čelične mreže PCB-a je od velikog značaja za poboljšanje nivoa elektronske proizvodnje.
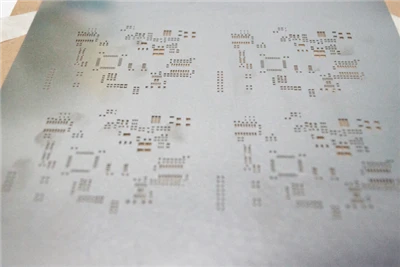
1, Definicija i funkcija PCB čelične mreže
pcb čelična mreža, također poznata kao SMT šablon, uglavnom je izrađena od materijala od nehrđajućeg čelika. Njegova osnovna funkcija je da pomogne u preciznom nanošenju paste za lemljenje, osiguravajući da se odgovarajuća količina paste za lemljenje precizno prenese na naznačenu poziciju na praznoj štampanoj ploči. Na proizvodnoj liniji SMT, pasta za lemljenje se ravnomjerno ispisuje na lemne jastučiće PCB-a kroz mrežaste rupe na čeličnoj mreži, postavljajući temelj za naknadnu montažu komponenti i lemljenje, i ključna je karika u osiguravanju pouzdanosti i stabilnosti električnih veza elektroničkih proizvoda.
2, proces proizvodnje čelične mreže za štampane ploče
(1) Metoda hemijskog jetkanja
Tok procesa: Prvo dizajnirajte i rasporedite čelični lim koristeći profesionalni softver za generiranje tačnih datoteka s podacima. Nakon toga, fotoosjetljivi materijal je ravnomjerno premazan na površini čeličnog lima. Koristeći LDI lasersku tehnologiju direktnog snimanja, uzorak u datoteci podataka se direktno projektuje na čelični lim obložen fotoosjetljivim materijalom u obliku laserskog snopa, čime se završava operacija ekspozicije. Zatim se vrši razvoj kako bi se uklonio neeksponirani fotoosjetljivi materijal i otkrila područja koja treba urezati. Ponovo upotrijebite rješenje za jetkanje za jetkanje čeličnog lima kako biste formirali željeni oblik mreže i konačno dovršite proizvodnju čelične mreže kroz čišćenje čeličnog lima i korake istezanja mreže.
Karakteristike: Ova metoda se može oblikovati u jednom potezu, uz relativno veliku brzinu proizvodnje i nisku cijenu. Međutim, ima očigledne nedostatke, a tokom procesa jetkanja, lako je uzrokovati da mreža ima oblik pješčanog sata ili da veličina otvora postane veća (pretjerano jetkanje) zbog poteškoća u preciznoj kontroli stupnja jetkanja. Štaviše, na proces proizvodnje u velikoj meri utiču objektivni faktori kao što su iskustvo operatera i kvalitet hemikalija, što rezultira značajnom akumulacijom grešaka, što ga čini manje pogodnim za proizvodnju čelične mreže finog koraka. Osim toga, hemikalije koje se koriste u hemijskom jetkanju mogu uzrokovati zagađenje okoliša, što nije u skladu sa trenutnim konceptima zaštite okoliša.
(2) Metoda laserskog rezanja
Tok procesa: Generirajte precizne fajlove podataka putem profesionalnog softvera za dizajn, koristite laserske zrake visoke{0}}e energije za rezanje čeličnih limova u skladu s datotekama podataka i precizno izrežite rupe u mreži prema uzorku dizajna. Nakon rezanja, čelični lim se polira kako bi se uklonile neravnine i šljaka nastala tokom procesa rezanja, a na kraju se provodi proces rastezanja mreže.
Karakteristike: Metoda laserskog rezanja ima prednost visoke tačnosti proizvodnje podataka i manje je pod utjecajem objektivnih faktora. Trapezni otvor koji je njime izrezan je koristan za uklanjanje paste za lemljenje, omogućava precizno sečenje i ispunjava zahtjeve visoke{1}}preciznosti za proizvodnju čelične mreže. Međutim, ova metoda uključuje rezanje rupa u mreži jednu po jednu, što se sporo proizvodi i relativno je skupo. Međutim, zbog svojih odličnih sveobuhvatnih performansi, trenutno se najviše koristi u industriji SMT čeličnih mreža.
(3) Metoda elektroformiranja
Tok procesa: ravnomjerno nanesite fotoosjetljivi film na podlogu, koristite LDI lasersku tehnologiju direktnog snimanja za ekspoziciju, formirajte specifičan uzorak na fotoosjetljivom filmu, a zatim fiksirajte uzorak kroz razvoj. Zatim se izvodi proces galvanizacije nikla kako bi se metal nikal nanio u određenom području, postepeno formirajući željeni oblik čelične mreže. Nakon oblikovanja, očistite čelični lim kako biste uklonili nečistoće i na kraju izvršite operaciju istezanja mreže.
Karakteristike: Zidovi čelične mreže proizvedeni metodom galvanizacije su glatki, posebno pogodni za proizvodnju čelične mreže s ultra-finim razmakom, koja može zadovoljiti potrebe za zavarivanjem komponenti s ultra gustim razmakom u razvoju elektronskih proizvoda prema minijaturizaciji i integraciji. Međutim, njegov proizvodni proces je težak, uključuje upotrebu hemijskih agenasa, zagađuje okolinu i ima dug proizvodni ciklus i visoku cijenu, što ograničava njegovu-primenu u velikim razmjerima.
3, Materijali potrebni za izradu PCB čelične mreže
(1) pcb
Isporučena štampana ploča mora imati ispravnu verziju i bez problema kao što su deformacija, oštećenje ili lom. To je važna referenca za proizvodnju čelične mreže, osiguravajući da raspored rupa u čeličnoj mreži tačno odgovara položaju pločica za lemljenje PCB-a.
(2) Fajl podataka
Zahtevi za format: Grupe za obradu obično prihvataju više formata CAD podataka, kao što su GERBER, HPGL,. POSAO,. pcb,. GWK,. CWK,. PWK,. DXF,. PDF, itd. U međuvremenu, slično PAD2000,POWERpcb,GCCAM4.14,PROTEL,AUTOCADR14(2000),CLIENT98,CAW350W,V2001 Podaci o dizajnu softvera su takođe kompatibilni. Kada je datoteka s podacima prevelika, potrebno je koristiti ZIP,. ARJ,. LZH i drugi formati kompresije se komprimiraju i prenose.
Zahtjevi za sadržaj: Datoteka s podacima mora uključivati sloj SMT paste za lemljenje, koji bi trebao uključivati podatke o Fiducial Marku i podatke o obliku štampane ploče, kao i podatke o sloju znakova kako bi se jasno razlikovale ključne informacije kao što su prednji i stražnji dio podataka, kategorije komponenti, itd., pružajući sveobuhvatnu i preciznu podršku podataka za proizvodnju čelične mreže.
(3) Detaljno objašnjenje GERBER fajlova
GERBER fajl je predložila američka kompanija GERBER, koja konvertuje pcb informacije u elektronske podatke koji se mogu prepoznati različitim funkcijama optičkog crtanja, takođe poznatim kao datoteke optičkog crtanja. To je softverska struktura sa X, Y koordinatama i dodatnim komandama, službeno poznata kao "RS274 format", koja je postala standardni format datoteke u industriji štampanih ploča. Datoteku GERBER potrebno je koristiti zajedno sa datotekom liste Aperture, koja zajedno definira početnu tačku, oblik i veličinu grafike. D-Kôd specificira veličinu i oblik grafike kao što su linije, rupe i jastučići u kolu. GERBER fajlovi su podeljeni u dva tipa: RS274D i RS274X. RS274D sadrži X i YDATA, ali ne uključuje datoteke D-koda; RS274X sadrži sadržaj X, YDATA i D-kod fajlova istovremeno.
4, Dizajn otvaranja čelične mreže
Dizajn otvora od čelične mreže direktno utječe na efekat deformacije paste za lemljenje, uglavnom određen trima faktorima: omjerom širine i debljine/površinom otvora, geometrijskim oblikom bočne stijenke otvora i glatkoćom stijenke rupe. Posljednja dva faktora uglavnom su određena tehnologijom proizvodnje čelične mreže, dok su omjer širine i debljine i omjer površine otvora ključni faktori u procesu projektiranja.
(1) Odnos širine i debljine i omjer površine
Definicija: Odnos širine i debljine odnosi se na omjer širine otvora i debljine čelične mreže; Odnos površine odnosi se na omjer površine otvora i površine poprečnog-poprečnog presjeka zida rupe. Uopšteno govoreći, da bi se postigao dobar efekat deformacije, omjer širine i debljine treba biti veći od 1,5, a omjer površine veći od 0,66. Kada dužina otvora ne dosegne 5 puta širinu, omjer površina se koristi za predviđanje situacije uklanjanja paste za lemljenje, dok se u drugim slučajevima uzima u obzir omjer širine i debljine.
Primjer otvaranja komponenti: Uzimajući uobičajene komponente kao primjer, kao što su QFP komponente, kada je PITCH 0,635 mm, širina jastučića je 0,35 mm, širina otvora je općenito dizajnirana da bude 0,30-0,31 mm, a debljina šablona je 0,15-0,18 mm. U ovom trenutku, omjer širine i debljine je između 1,7-2,1, a omjer površine između 0,69-0,85; Za BGA komponente, ako je prečnik jastučića Φ 1,27 mm, prečnik otvora je obično Φ 0,75 mm, debljina šablona je 0,15-0,18 mm, a odnos površina je između 1,0-1,25. Različite komponente imaju različite standarde dizajna otvaranja na osnovu njihove veličine, razmaka i drugih karakteristika.
(2) Posebna razmatranja dizajna
Za komponente slične čipu iznad 0603 (1608), dizajn bi se trebao fokusirati na pitanje prevencije zrna lemljenja. IC/QFP komponente finog nagiba, kako bi se spriječila koncentracija naprezanja, najbolje je imati zaobljene uglove na oba kraja otvora; Isto važi i za BGA i 0402, 0201 komponente sa kvadratnim rupama. Komponenta u obliku čipa usvaja metodu konkavnog otvaranja kako bi se efikasno spriječio fenomen komponentnih nadgrobnih spomenika. U isto vrijeme, širina otvora čelične mreže treba osigurati da najmanje 4 maksimalne limene kuglice mogu proći glatko.
(3) Dizajn otvora čelične mreže za ljepljenje procesa
Iskustvo u dizajniranju otvora od čelične mreže korištenjem tehnologije ljepila je ključno. Otvor ljepljive čelične mreže općenito je dizajniran kao duga traka ili kružna rupa. Ako se koristi pozicioniranje bez MARK tačke, potrebno je otvoriti dvije rupe za pozicioniranje. Širina W izduženog otvora je obično između 0,3 mm i 2,0 mm; Prečnik kružne rupe varira u zavisnosti od komponente, na primer, komponenta 0603 odgovara prečniku kružne rupe od 0,36 mm, a komponenta 0805 odgovara 0,55 mm. Debljina ljepljive čelične mreže općenito se bira kao 0,15 mm-0,2 mm.
5, naknadna obrada čelične mreže
Jetkanje i galvanizacija čelične mreže općenito ne zahtijevaju naknadnu-obradu, koja je uglavnom usmjerena na lasersku čeličnu mrežu. Zbog stvaranja metalne šljake koja se lijepi na zidove rupa i otvore tokom laserskog rezanja, obično je potrebna obrada površinskog poliranja. Brušenje ne samo da može ukloniti trosku, već i hrapaviti površinu čeličnog lima, povećati površinsko trenje, olakšati valjanje paste za lemljenje i poboljšati učinak lemljenja. Ako je potrebno, može se odabrati i "električno poliranje" za dalje uklanjanje šljake i poboljšanje kvalitete zida rupe.
6, Čišćenje i održavanje čelične mreže
Tokom upotrebe čelične mreže, pasta za lemljenje ili ljepilo će ostati na mreži i površini. Ako se ne očisti na vrijeme, to će uticati na kasniji kvalitet štampe, pa čak i blokirati mrežicu. Uobičajene metode čišćenja uključuju brisanje i ultrazvučno čišćenje. Za brisanje se obično koristi krpa koja ne ostavlja dlačice prethodno namočena u sredstvo za čišćenje kako bi se ručno uklonila očvrsnuta pasta za lemljenje ili ljepilo. Ultrazvučno čišćenje je podijeljeno na tip imerzije i sprej, a drugi proizvođači koriste polu{4}} automatsku ultrazvučnu mašinu za čišćenje. Osim toga, u svakodnevnoj upotrebi treba obratiti pažnju na izbjegavanje prekomjernog pritiska na čeličnu mrežu i osiguravanje ravnosti čelične mreže i PCB-a tijekom tiska kako bi se održao kvalitet čelične mreže i produžio njen vijek trajanja.