


U osnovnoj arhitekturi elektronskih proizvoda, štampana ploča je poput preciznog operativnog "nervnog centra", a njegove performanse direktno određuju stabilnost i pouzdanost elektronskih proizvoda. Kao osnovnu vezu uproces proizvodnje PCB-a, proces laminiranja preuzima odgovornost spajanja više slojeva materijala u stabilnu strukturu. Njegova točnost procesa ne samo da utječe na mehaničku čvrstoću i performanse izolacije PCB-a, već također igra odlučujuću ulogu u integritetu prijenosa signala. U nastavku ćemo analizirati cijeli proces tehnologije laminiranja PCB-a i otkriti tehničku logiku i točke kontrole kvalitete iza toga.
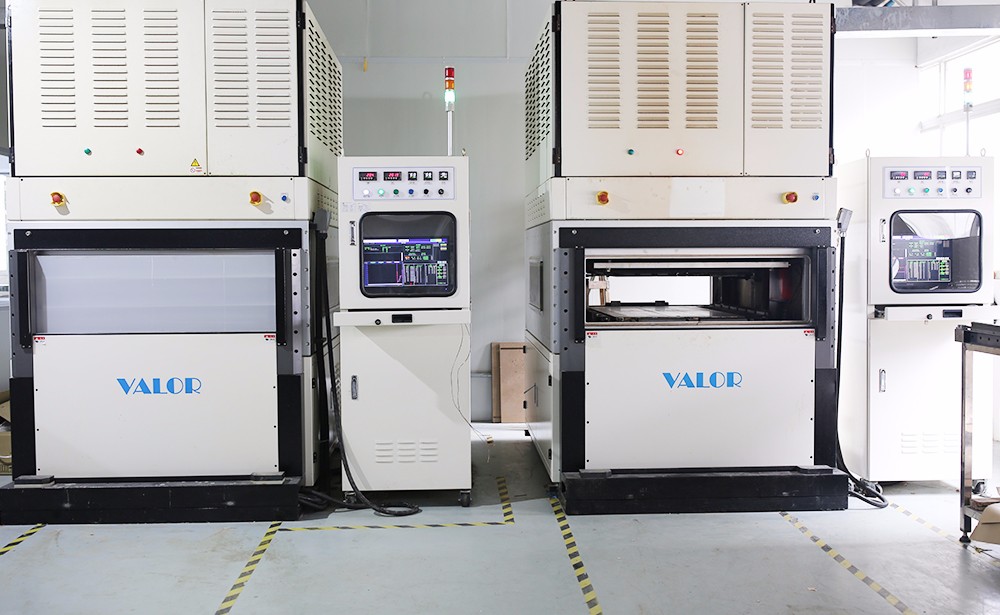
1, Precizna priprema prije pritiskanja
(1) Striktna selekcija i pažljiva kontrola materijala
Kao osnova za električno povezivanje štampane ploče, ploča sa unutrašnjim jezgrom treba da prođe preciznu mašinsku obradu proizvodnje unutrašnjeg kola kako bi se osiguralo da se greška tačnosti grafike kola kontroliše unutar ± 5 μm. U fazi inspekcije izgleda, automatska optička inspekcijska oprema koristi se za skeniranje cijele površine jezgrene ploče, fokusirajući se na provjeru kratkih spojeva, otvorenih strujnih krugova i nedostataka rupica promjera 50 μm. U isto vrijeme, mikrootporni tester se koristi za 100% testiranje provodljivosti kola kako bi se osiguralo da električne performanse ploče jezgra zadovoljavaju standard.
Parametri performansi poluočvrsnutih filmova direktno određuju kvalitet međuslojnog spajanja. Za -komunikacijske štampane ploče visoke frekvencije treba odabrati poluotvrdnute čipove sa malim gubicima s dielektričnom konstantom manjom ili jednakom 3,0 i dielektričnim gubitkom manjim ili jednakim 0,002; Za scenarije visoke pouzdanosti kao što je automobilska elektronika, potrebno je koristiti modele otporne na visoke-temperature sa temperaturom prelaska stakla većom od ili jednakom 170 stepeni. U pregledu skladištenja materijala, aktivnost stvrdnjavanja smole se detektuje pomoću testera vremena gela, a odstupanje vremena gela je potrebno kontrolisati unutar ± 10%. U isto vrijeme, tester debljine se koristi za provjeru ujednačenosti lima na licu mjesta kako bi se osiguralo da je tolerancija debljine manja ili jednaka ± 5 μm.
Odabir vanjske bakrene folije mora odgovarati zahtjevima dizajna kola. Za scenarije velike struje kao što su energetski moduli, prioritet treba dati korišćenju bakarne folije visoke duktilnosti debljine 70 μm, a njena čvrstoća na ljuštenje treba da bude veća ili jednaka 1,5N/mm; Za visokofrekventne signalne linije, preporučljivo je koristiti 18 μm ultra-niskoprofilnu bakarnu foliju kako bi se smanjio uticaj skin efekta. Hrapavost površine bakrene folije treba kontrolisati u rasponu od 1,5-2,5 μm, a uzorkovanje serije treba vršiti pomoću instrumenta za mjerenje hrapavosti kako bi se eliminisali defekti jetkanja uzrokovani površinskim defektima.
(2) Pažljiv dizajn i precizno slaganje slojevitih struktura
Dizajn slaganja treba da prati princip elektromagnetne kompatibilnosti. Za-brze štampane ploče sa više od 10 slojeva, obično se koristi simetrična struktura "sloja signalnog sloja sloja snage signalnog sloja". Udaljenost između sloja snage i sloja se kontrolira na 50-100 μm kako bi se formirao čvrsto povezani kapacitivni efekt i smanjio šum napajanja. U dizajnu slijepih rupa, CAE softver se koristi za analizu projekcije položaja rupa kako bi se osiguralo da je odstupanje susjednih slijepih rupa manje od ili jednako 50 μm, izbjegavajući neuspjeh međuslojne veze uzrokovan neusklađenošću. Tipičan slučaj pokazuje da korištenje 6-slojne simetrično naslagane DDR4 ploče smanjuje gubitak simulacije integriteta signala za 12% u poređenju sa asimetričnom strukturom.
Operacija slaganja se izvodi u okruženju čiste sobe klase 1000, a operateri moraju nositi antistatičke rukavice i maske kako bi izbjegli utjecaj ljudskih zagađivača. Koristeći sistem vizuelnog poravnanja za lociranje svakog sloja materijala, tačnost poravnanja X/Y ose može doseći ± 25 μm. Što se tiče pomoćnih materijala, odabran je poliimidni izolacioni papir otporan na visoke-temperature (temperaturna otpornost veća od ili jednaka 260 stepeni), sa tolerancijom debljine koja se kontroliše unutar ± 2 μm. Jastučni materijal koristi filc od staklenih vlakana sa gustinom od 0,3 g/cm³ za balansiranje raspodele pritiska. Nakon što je slaganje završeno, ukupnu debljinu materijala potrebno je provjeriti metodom vaganja, s greškom manjom ili jednakom ± 3%.
2, tačna kontrola rada pritiska
(1) Fino podešavanje parametara opreme
Kontrola temperature usvaja tehnologiju kontrole temperature u više zona, a površinska temperaturna razlika presovane čelične ploče je manja ili jednaka ± 1,5 stepeni. Uzimajući za primjer određeni FR-4 materijal, njegova kriva očvršćavanja podijeljena je u tri faze: faza predgrijavanja (60-120 stepeni, brzina zagrevanja 3 stepena/min), faza očvršćavanja (180 stepeni ± 2 stepena, izolacija 90 minuta) i faza naknadnog očvršćavanja (postepeno hlađenje do ispod 80 stepeni). Praćenje centralne temperature ploče u realnom vremenu pomoću infracrvenog termometra kako bi se osiguralo odstupanje manje od ili jednako ± 3 stepena od postavljene krive.
Regulacija pritiska usvaja servo hidraulični sistem, a gradijent pritiska se kontroliše unutar 5 psi/mm. Za 8-slojnu štampanu ploču, početni pritisak je postavljen na 150 psi. Kada temperatura poraste na 120 stepeni (faza topljenja smole), postepeno povećavajte pritisak na 400 psi, a fluktuacija pritiska tokom faze zadržavanja je manja ili jednaka ± 10 psi. Ploče velike površine (veće ili jednake 400 mm × 500 mm) zahtijevaju aktiviranje funkcije zonske kompenzacije pritiska, koja dinamički prilagođava lokalni pritisak kroz matricu senzora pritiska kako bi se osigurala greška ujednačenosti debljine ploče manja ili jednaka ± 5 μm.
Upravljanje vremenom slijedi trodimenzionalni sinergijski princip "temperaturnog pritiska vremena". Eksperimentalni podaci pokazuju da je pod uslovima od 180 stepeni /400psi potrebno 85-95min da se poluočvrsli list potpuno očvrsne, a ispod 80min, snaga međuslojnog ljuštenja opada za više od 20%. Za proces debljine bakrene folije (veće ili jednake 70 μm), vrijeme držanja treba produžiti za 15-20 minuta kako bi se osiguralo da smola u potpunosti ispuni konkavna područja bakarne folije.
(2) Praćenje procesa presovanja u realnom vremenu
Tokom faze grejanja, PLC sistem beleži promene temperature svake minute, a alarm se automatski aktivira kada brzina grejanja pređe 5 stepeni/min. U ovoj fazi fokus je na posmatranju stanja topljenja smole. U idealnom slučaju, poluočvrsnuti list počinje da pokazuje stanje tečenja u opsegu od 90-110 stepeni. Ako dođe do preranog topljenja (npr. ispod 80 stepeni), potrebno je provjeriti okruženje za skladištenje materijala (vlažnost bi trebala biti manja ili jednaka 5% RH).
Tokom faze izolacije i održavanja pritiska, transmiter pritiska se koristi za praćenje pritiska u cilindrima u realnom vremenu. Kada fluktuacija pritiska pređe ± 15 psi, sistem automatski pokreće kompenzacionu pumpu za korekciju pritiska. Istovremeno, podaci o temperaturi se bilježe svakih 5 minuta kroz senzore termoelementa ugrađene unutar čelične ploče, formirajući krivulju temperature i vremena za praćenje i optimizaciju procesa.
Faza hlađenja usvaja gradijentnu tehnologiju hlađenja, koja prvo prirodno hladi opremu na ispod 120 stepeni (brzina hlađenja manja ili jednaka 5 stepeni/min), a zatim je prenosi u vazdušno hlađeni tunel (brzina vjetra 2-3m/s) radi hlađenja na sobnu temperaturu. Za materijale sa visokim TG (Tg veći ili jednak 180 stepeni), potrebno je sporo hlađenje iznad 80 stepeni u trajanju od 30 minuta da bi se smanjilo unutrašnje naprezanje. Nakon testiranja, ovaj proces može smanjiti deformaciju štampanih ploča za više od 40%.
3, Strogo testiranje i rukovanje nakon kompresije
(1) Pažljiva inspekcija nedostataka izgleda
Vizuelna inspekcija prihvata osvetljenje izvora svetlosti iz više uglova (temperatura boje 5000-6500K), a osoblje za inspekciju treba da ima više od 2 godine iskustva i da bude u stanju da identifikuje mehuriće prečnika većeg ili jednakog 0,3 mm i defekte delaminacije dužine veće ili jednake 1 mm. Za prelivanje rubova, laserski mjerač debljine koristi se za otkrivanje debljine preljeva, sa zahtjevom manjim ili jednakim 0,1 mm kako bi se izbjeglo utjecanje na naknadnu preciznost glodanja.
Mikroskopski pregled pomoću optičkog mikroskopa 50-200x, sa fokusom na posmatranje situacije punjenja smolom na spoju slijepe ukopane rupe, zahtijevajući omjer praznina manji od ili jednak 5%. Za područja kola velike gustine -, međuslojno poravnanje treba provjeriti analizom isječaka. Pomak X/Y ose treba da bude manji ili jednak 50 μm, a greška uniformnosti debljine smole Z-ose treba da bude manja ili jednaka ± 10%.
(2) Precizno mjerenje veličine i debljine
Mjerenje veličine usvaja instrument za mjerenje slike za automatsko skeniranje dužine, širine i položaja otvora ploče, s koordinatnom preciznošću od ± 10 μm. Za nepravilne ploče, usklađivanje kontura se postiže uvozom CAD podataka, sa tolerancijama dimenzija kontrolisanim unutar ± 0,05 mm.
Detekcija debljine koristi mikrometar za mjerenje ukupno 5 tačaka na četiri ugla i u sredini ploče. Prosječna debljina odstupa od projektne vrijednosti za manje od ili jednako ± 3%, a opseg debljine svake mjerne točke je manji ili jednak 50 μm. Za višeslojne ploče, potrebno je bez-destruktivno ispitivanje debljine bakra svakog sloja pomoću X-mjera debljine, sa odstupanjem debljine bakra unutrašnjeg sloja manjim od ili jednakim ± 10% i odstupanjem debljine bakra vanjskog sloja manjim od ili jednakim ±5%.
(3) Efikasno popravljanje nedostataka i pravilno rukovanje proizvodima
Popravka defekta: Za mehuriće sa površinom manjom ili jednakom 5 mm², koristi se vakuumska tehnologija popravke vrućim presovanjem (temperatura 180 stepeni, pritisak 600 psi, vreme 10 min). Nakon popravke, potrebna je provjera ponovnog rezanja; Za mikro kratke spojeve u strujnom kolu, laserska oprema za mikro jetkanje (prečnik tačke manji ili jednak 50 μm) koristi se za precizno uklanjanje tačke kratkog spoja, a nakon popravke, provodljivost se potvrđuje testom leteće igle. Statistike pokazuju da stopa uspješnosti popravki manjih kvarova može dostići i preko 90%, ali je broj popravki ograničen na manje ili jednako 2 puta.
Establish strict defect grading standards for scrapping, and determine scrapping for any of the following situations: ① interlayer separation area>100mm ²; ② Key signal network open circuit/short circuit; ③ Warping degree>1.5%; ④ Aperture deviation>± 100 μm. Otpadne proizvode treba usitniti, a razloge za otpatke treba evidentirati kroz ERP sistem radi praćenja poboljšanja procesa.
Proces laminiranja štampanih ploča je složen proizvodni proces koji integriše nauku o materijalima, transfer vrućim presovanjem i kontrolu preciznosti. Njegove tehničke točke protežu se kroz cijeli lanac "detekcije i popravke dizajna sloja pripreme materijala". Preciznim odabirom materijala, naučnim planiranjem slaganja, inteligentnom kontrolom opreme i strogom inspekcijom kvaliteta, sveobuhvatni pokazatelji performansi štampanih ploča mogu se efikasno poboljšati.