


Za razliku od konvencionalnih ploča za potrošačku elektroniku, tiskane ploče velike veličine i visoke razine koje se koriste u medicinskoj opremi za snimanje općenito imaju karakteristike velike veličine gotovog proizvoda, koncentrisanih slojeva od 20 ili više, a neki vrhunski modeli čak dosežu 30 ili više slojeva. U isto vrijeme, oni također moraju ispuniti stroge zahtjeve niske fluktuacije impedanse, niskog gubitka signala i dugotrajne otpornosti na starenje iz okoline. Od preliminarnog pregleda inženjeringa do isporuke finalnog proizvoda, cijeli proizvodni proces zahtijeva uspostavljanje namjenskog sistema kontrole procesa u smislu tačnosti, konzistentnosti i pouzdanosti.
Zaključavanje prinosa od kraja dizajna: DFM prethodno odobrenje za scenarije medicinskog snimanja
Proizvodni izazovi velikih medicinskih štampanih ploča visokog nivoa počeli su da se pojavljuju pre nego što je dokumentacija o dizajnu zvanično uvezena u proizvodnu liniju. Medicinska oprema za snimanje integriše veliki broj kanala za uzorkovanje velike brzine, jedinice za obradu analognih signala i interno strujna kola visokog napona. U rasporedu PCB-a, BGA područja visoke gustine, bakarne folije velikih dimenzija i diferencijalno ožičenje na velikim udaljenostima često koegzistiraju. Lagani nemar može uzrokovati probleme kao što su pristranost sloja, impedansa koja premašuje standarde ili preslušavanje signala.
-

(常见问题示例)
Za takve proizvode velike potražnje, mi ćemo preuzeti vodstvo u pokretanju specijaliziranih DFM revizija za medicinske scenarije:
-
-
Na osnovu ukupnog trenda deformacije ploča velikih dimenzija, optimizirajte raspored spajanja panela i dizajn ivica procesa kako biste izbjegli deformaciju strujnog kola u rubnom području površine ploče.
Za složenu strukturu visokog nivoa, odnos CTE podudaranja između poluočvrslog lima, bakarne folije i ploče sa jezgrom se provjerava jedan po jedan kako bi se smanjio rizik od savijanja u narednim procesima laminacije od izvora.
Kompenzacija širine linije i razmaka brzih diferencijalnih linija i puteva napajanja niske impedancije koji se intenzivno koriste u opremi za snimanje, kako bi se unaprijed eliminisalo odstupanje impedanse uzrokovano jetkanjem i odstupanjem debljine bakra.
Izvršite verifikaciju usaglašenosti na gustim spojevima ispod BGA, izolacionim prazninama u oblastima visokog napona i trakama za izolaciju analognog signala kako biste osigurali potpunu usklađenost sa sigurnosnim standardima za dugotrajan rad medicinske opreme.
-
-
Slučaj: U projektu kontrolne ploče za medicinsko snimanje od 32 sloja, kroz pregled prije DFM-a unaprijed su identificirane skrivene opasnosti kao što su asimetrično slaganje u nekim područjima i ozbiljna neravnomjerna distribucija bakarne folije u nekim dijelovima originalnog dizajna. Optimizacija strukture slaganja je završena bez uticaja na električne performanse, postavljajući čvrstu osnovu za naknadno poboljšanje ukupnog prinosa procesa.
Zaključavanje prinosa od kraja dizajna: DFM prethodno odobrenje za scenarije medicinskog snimanja
Proizvodnja kola unutrašnjeg sloja za velike štampane ploče visokog nivoa je temeljni temelj koji određuje integritet signala konačnog proizvoda. Unutrašnji sloj opreme za medicinsko snimanje često je opremljen velikim brojem niskonaponskih analognih linija za uzorkovanje i brzih puteva za prijenos podataka. Širina i razmak linija su generalno vrlo fini. Istovremeno, efekti rastezanja i termičkog širenja/sažimanja velike površine ploče direktno ometaju preciznost međuslojnog poravnanja.
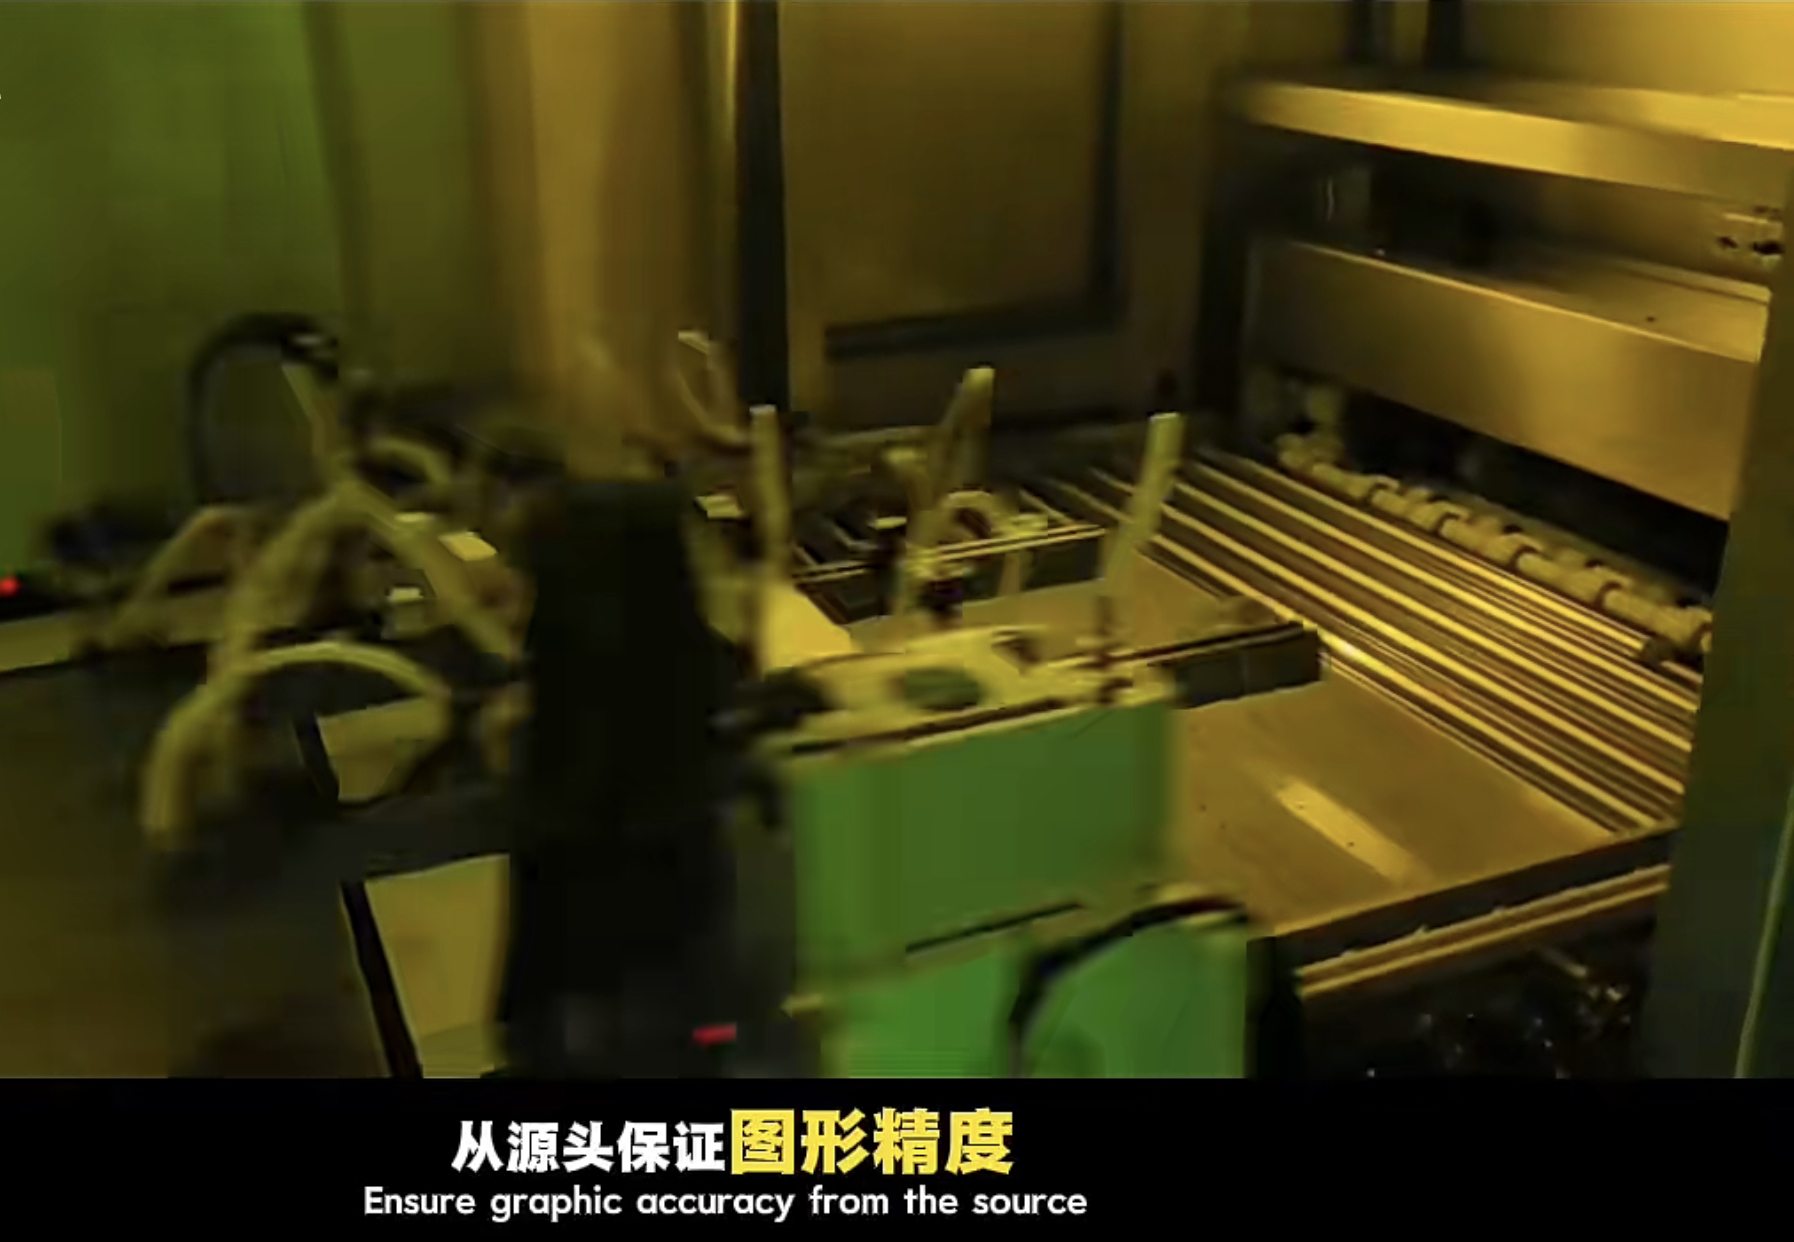
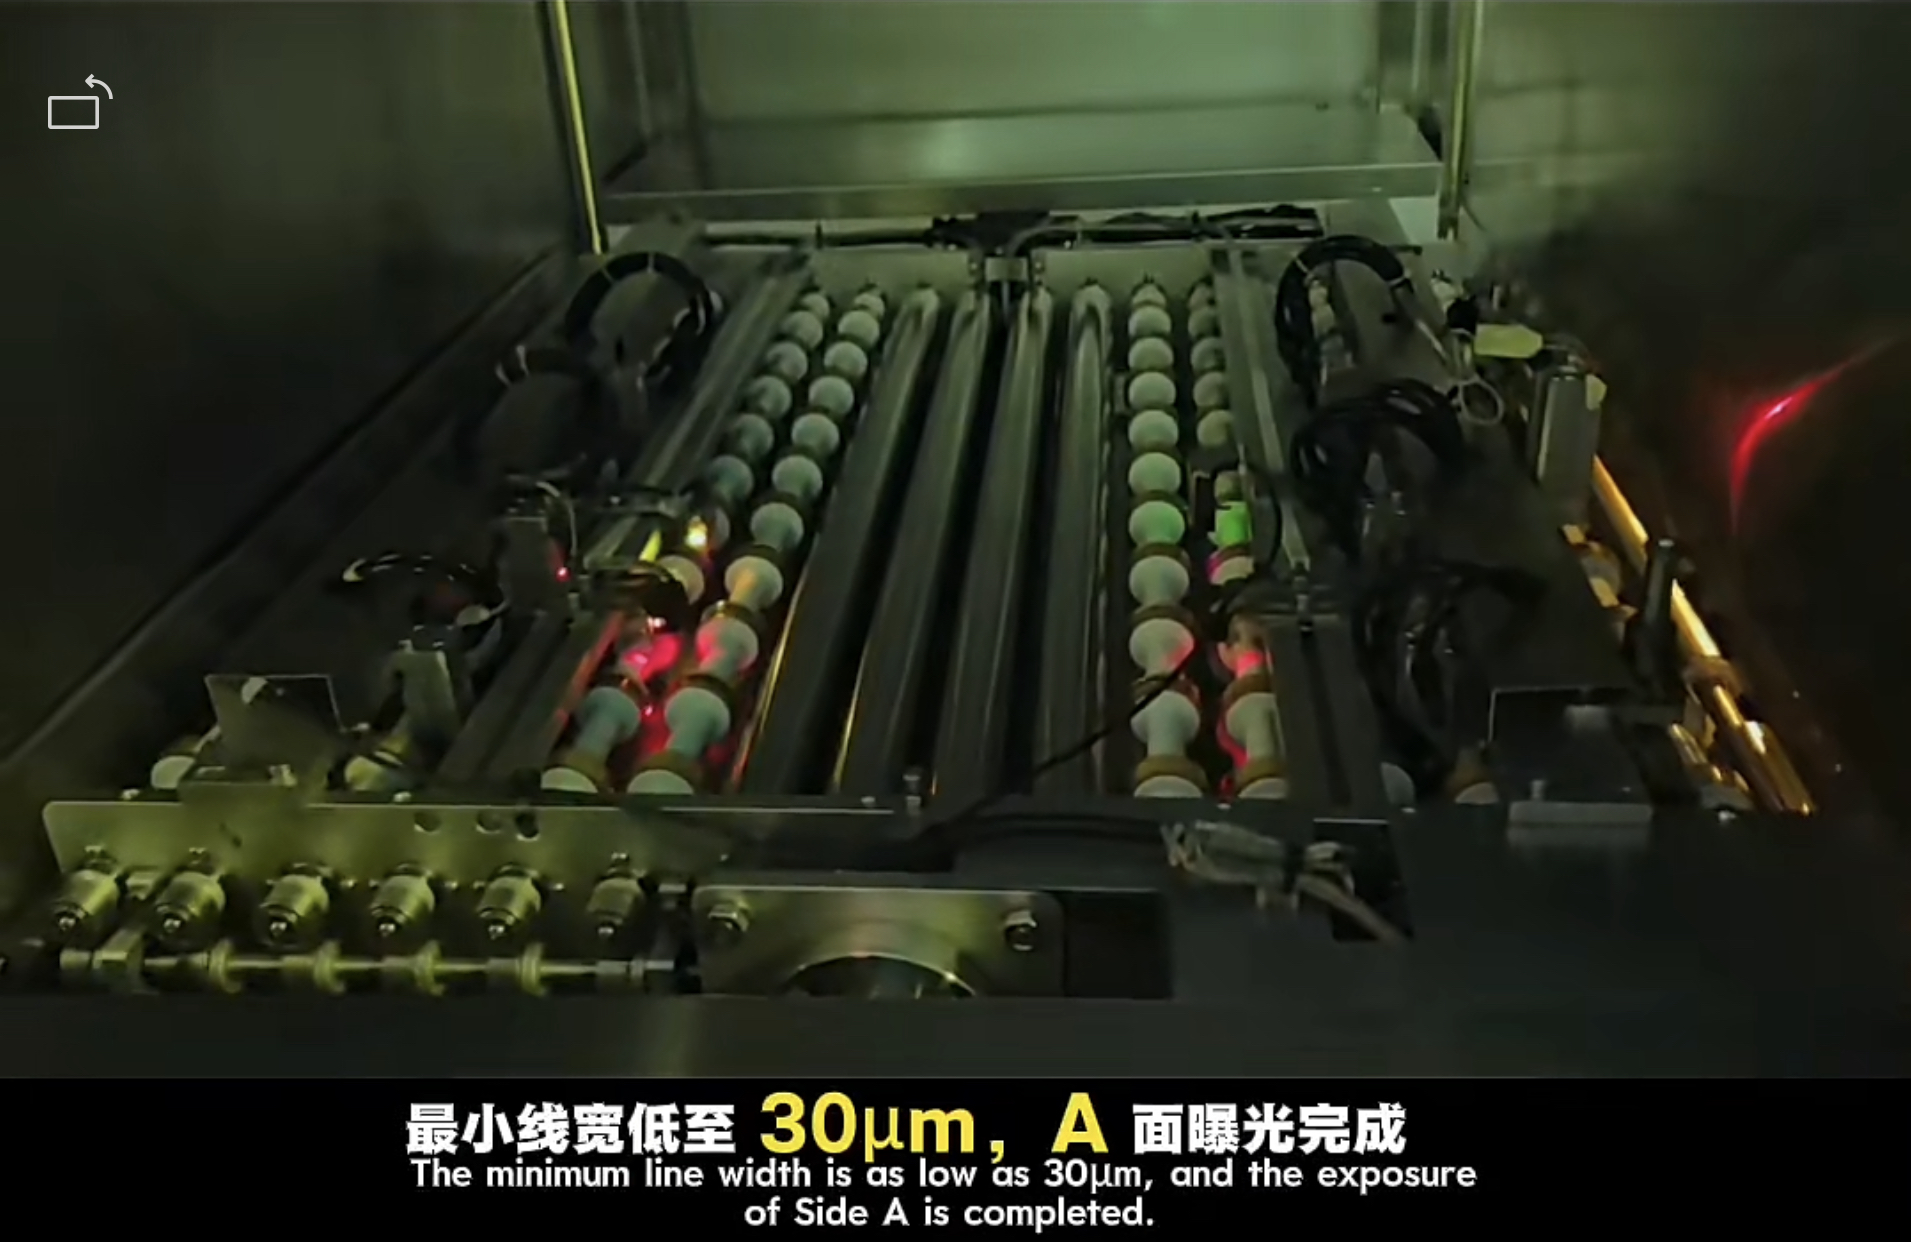
U stvarnom proizvodnom procesu, ova vrsta proizvoda uglavnom koristi LDI lasersku tehnologiju direktnog snimanja umjesto tradicionalne ekspozicije filma, čime se u osnovi izbjegava greška deformacije samog filma velikih dimenzija. Istovremeno, koeficijenti širenja i kontrakcije svakog sloja jezgrene ploče se posebno mjere i dinamički kompenzuju, tako da grafika kola na različitim pozicijama može tačno pasti u dozvoljeni opseg projektnih koordinata. Nakon što je graviranje kola završeno, proces automatske optičke inspekcije AOI je 100% pokriven, a otvoreni krugovi, kratki spojevi, nedovoljna širina linije i zaostali bakarni defekti se provjeravaju jedan po jedan kako bi se izbjeglo da skriveni problemi u unutrašnjem sloju pređu u naredne procese.
|
|
|
Uzimajući 22-slojnu industrijsku ploču za akviziciju slike kompanije Uniwell Circuits kao primjer, implementacijom stepenaste kontrole širenja i kontrakcije na unutrašnjoj ploči jezgra, devijacija poravnanja unutrašnjeg kola se na kraju kontrolira unutar ± 20 μm. Čak iu rubnim područjima velikih širina ploča, tačnost širine linije finih diferencijalnih parova ostaje stabilna, u potpunosti ispunjavajući zahtjeve visoke preciznosti uzorkovanja medicinskih sistema za snimanje.
Ključni napredak u procesu: kontrola protiv deformacije kompresije velikih dimenzija
Kompresija je najteži osnovni proces u proizvodnji velikih medicinskih štampanih ploča visokog nivoa, koji direktno određuje međuslojnu silu vezivanja i performanse savijanja cele ploče. PCB koji se koristi u medicinskoj opremi za snimanje općenito ima relativno veliku debljinu, a neki gotovi proizvodi imaju debljinu veću od 3 mm. Tokom procesa slaganja, desetine slojeva ploča sa jezgrom, poluočvrsnutih listova i bakrenih folija se slažu sloj po sloj, što može lako uzrokovati međuslojno klizanje, neravnomjeran protok smole, lokalnu koncentraciju naprezanja i druge probleme u okruženju visoke temperature i visokog pritiska, što u konačnici dovodi do raslojavanja ili savijanja ploče i drugih defekata.
Za posebne zahtjeve medicinskih proizvoda, na kraju procesa će se uspostaviti namjenski sistem parametara kompresije:
-
-
Usvajanje stepenovane krivulje porasta temperature i pritiska kako bi se izbjegle lokalne razlike naprezanja uzrokovane iznenadnim promjenama temperature na velikim površinama ploča.
Striktno će se vršiti kontrola simetrije lamelirane konstrukcije, a raspodjela bakarne folije, odabir poluočvrsnutih limova i raspored ploča jezgre će slijediti princip centralne simetrije.
Nakon kompresije, međuslojna sekundarna kalibracija je završena kroz rendgenske bušenje rupa za pozicioniranje kako bi se dodatno ispravio ukupni pomak ploča velikih dimenzija
Nakon kompresije, vrši se potpuna inspekcija ravnosti ploče kako bi se striktno kontrolisalo savijanje unutar 0,75% IPC standarda, u potpunosti ispunjavajući zahtjeve visoke preciznosti za automatizaciju montaže medicinske opreme.
-
-
Slučaj: Glavna kontrolna ploča od 26 slojeva primenjena na CT sistem za snimanje, koristeći prilagođenu tehnologiju presovanja, uspešno je rešila problem deformacije višeslojnog slaganja na velikoj površini ploče. Proizvod je i dalje zadržao izuzetno niske performanse savijanja tokom naknadnog procesa lemljenja reflow SMT, a prinos BGA područja ugradnje je u potpunosti dostigao standard nivoa medicinske opreme.
Precizna obrada rupa i pouzdanost medicinske klase u zatvorenoj petlji
Postoji veliki broj mehaničkih prolaznih rupa, visoko preciznih pozadi izbušenih rupa i nekih preciznih slijepih rupa koje se koriste za međusobno povezivanje visoke gustoće u PCB-u opreme za medicinsko snimanje. Preciznost položaja rupe, hrapavost zida rupe i greška kontrole dubine bušenja direktno će uticati na kvalitet prenosa signala. Ploče velikih dimenzija su sklone podrhtavanju površine i pomicanju rupe tokom bušenja, dok visoke strukture zahtijevaju izuzetno visoku uniformnost metalizacije stijenke rupe.
Kraj proizvodnje usvaja brze i precizne CNC mašine za bušenje, koje odgovaraju ekskluzivnoj brzini bušenja i parametrima pomaka za različite prečnike rupa i debljine ploča. U isto vrijeme, višak rupa u sloju signala uklanja se tehnologijom stražnjeg bušenja, što uvelike smanjuje prijenos i refleksiju signala velike brzine. Proces taloženja bakra i galvanizacije pune ploče strogo kontroliše ujednačenost debljine bakra kako bi se osiguralo da debljina bakra svih rupa na cijeloj ploči ispunjava dugoročne zahtjeve za pouzdanost medicinskog kvaliteta.
U fazi gotovog proizvoda, sve velike štampane ploče visokog nivoa za opremu za medicinsko snimanje moraju proći potpunu verifikaciju pouzdanosti zatvorene petlje: pored konvencionalnog električnog testiranja letećih iglica, rigoroznih termičkih testiranja, IST testiranja naprezanja interkonekata i testiranja visoke vlažnosti i visoke temperature okoline neće biti dodato kako bi se osiguralo da se međuslojni proizvod neće iskusiti, ili separni signal. drift u složenim elektromagnetnim okruženjima i dugoročnim scenarijima kontinuiranog rada u bolnicama.
Proizvodna sposobnost velikih štampanih ploča visokog nivoa, od 32-slojnih poluprovodničkih testnih ploča do 20-slojnih kontrolnih ploča sistema za medicinsko snimanje, u suštini odražava sveobuhvatnu snagu materijala, opreme, procesa i sistema pouzdanosti. Za industriju medicinske imidžinga, stabilna štampana ploča nije samo hardverski nosilac opreme, već i osnovna garancija za tačne i pouzdane dijagnostičke podatke za snimanje.