


Proces površinske obrade PCB-a igra ključnu ulogu u performansama i pouzdanosti proizvoda. Proces niklovanja/potapanja zlata bez elektronike postao je preferirano rješenje za površinsku obradu PCB-a mnogih vrhunskih{1}}elektronskih proizvoda zbog svoje dobre provodljivosti, odlične lemljivosti i izuzetne otpornosti na koroziju. UENIG proces, kontrola debljine slojeva nikla i zlata je osnovni element koji osigurava kvalitetu i performanse premaza, a striktno poštovanje relevantnih specifikacija kontrole debljine je od velikog značaja.
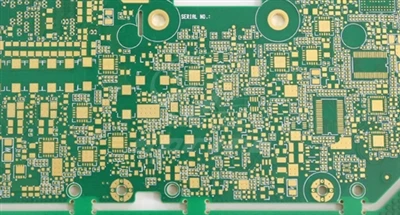
1, Princip procesa i pozicioniranje funkcije premaza
ENIG proces se završava kroz dva koraka: elektrobez niklovanje i potapanje pozlatom
Mehanizam taloženja sloja nikla: Koristeći samokatalitičke reakcije za formiranje sloja nikla od 3-6 μm na površini bakra, koji služi kao difuziona barijera za sprječavanje krtosti lemnih spojeva uzrokovanih međudifuzijom bakra i kalaja, istovremeno pružajući mehaničku čvrstoću potpore.
Pokrivenost slojem zlata: Reakcijom pomicanja, tanak sloj zlata od 0,05-0,1 μm se nanosi na površinu sloja nikla, izolujući sloj nikla od kontakta sa zrakom i osiguravajući dugotrajnu zavarljivost i stabilnu provodljivost.
2, Osnovni standard za kontrolu debljine sloja nikla
(1) Prag debljine i analiza rizika
Idealan raspon kontrole: 4-5 μm
Donja granica rizika (<3 μ m): diffusion barrier failure, solder joint cracking due to excessive generation of Cu Sn intermetallic compounds.
Upper limit risk (>6 μ m): Porast naprezanja premaza dovodi do rizika od ljuštenja i povećava troškove proizvodnje.
(2) Utjecaj sadržaja fosfora na performanse premaza
Sloj srednjeg fosfora nikla (6% -9%): sa najboljim sveobuhvatnim performansama, finom i ujednačenom kristalnom strukturom, uravnoteženom zavarljivošću i otpornošću na koroziju, i snažnom stabilnošću kontrole debljine.
High phosphorus nickel layer (>10%): Odlična otpornost na koroziju, ali loša sposobnost vlaženja, što zahtijeva preciznu kontrolu parametara kao što su temperatura rastvora za prevlačenje (88 ± 2 stepena) i pH vrijednost (4,8-5,0).
Sloj nikla sa niskim sadržajem fosfora (1% -5%): posjeduje magnetna svojstva, ali slabu otpornost na koroziju, pogodan za specifične funkcionalne scenarije.
3, Ključne tačke za kontrolu debljine zlatnog sloja
(1) Preciznost debljine i rizik od kvara
Raspon kontrole cilja: 0,07 ± 0,01 μm
Donja granica rizika (<0.05 μ m): The oxidation rate of the nickel layer is accelerated, and the wettability decreases during welding, causing false welding problems.
Upper limit risk (>0,12 μ m): Prekomjerno stvaranje Au Sn intermetalnih spojeva, povećana lomljivost lemnih spojeva i povećana cijena potrošnje plemenitih metala.
(2) Šema tehnologije upravljanja procesom
Impulsni proces uranjanja zlata: Korištenjem segmentiranih impulsnih signala za regulaciju stope taloženja zlatnih jona, u kombinaciji sa EDX sistemom za praćenje na mreži za kalibraciju parametara u realnom vremenu{0}}, osigurava se stabilnost debljine.
Dinamička optimizacija parametara: Postavite vrijeme uranjanja, frekvenciju impulsa i radni ciklus na osnovu karakteristika opreme, kao što je kontrola pojedinačne količine taloženja zlata na ciljnu vrijednost kroz ciklus impulsa.
4, sistem detekcije debljine i kontrola kvaliteta
(1) Primjena multidimenzionalne tehnologije detekcije
X-Fluorescentna spektroskopija X zraka: ne-brza detekcija bez destrukcije, pogodna za-praćenje u stvarnom vremenu-debljine prevlake velike površine na proizvodnim linijama.
Analiza energetskog spektra skenirajućim elektronskim mikroskopom: metoda detekcije mikroskopskog nivoa koja se koristi za posmatranje strukture premaza i precizno mjerenje debljine, pogodna za{0}}provjeru visokog kvaliteta proizvoda.
Kulombska metoda: visoko{0}}detekcija zasnovana na principu elektrohemijskog rastvaranja. Iako je destruktivna detekcija, pogodna je za laboratorijsko istraživanje procesa i uzorkovanje.
(2) Mjere pune kontrole kvaliteta procesa
Mehanizam uzorkovanja i testiranja: Omjer uzorkovanja svake serije proizvoda je veći ili jednak 5%, a učestalost testiranja se povećava tokom ključnih procesa kao što su niklovanje i potapanje u zlato.
Rad opreme i sistem održavanja: Redovno kalibrirajte sistem kontrole temperature i uređaj za mešanje rezervoara za galvanizaciju, pratite koncentraciju jona nikla i jona zlata u rastvoru za oblaganje u realnom vremenu i dopunite potrošni materijal.
Proces rukovanja izuzecima: Kada debljina premaši toleranciju, prilagodite parametre procesa u skladu s tim (kao što je produženje vremena reakcije ako je sloj nikla pretanak i skraćivanje vremena uranjanja ako je sloj zlata predebeo), te pratite i provjerite sljedeće proizvode.
Kontrola debljine sloja nikal zlata u ENIG procesu je ključna veza koja osigurava performanse PCB-a. Pojašnjavanjem standarda debljine, optimizacijom parametara procesa, integracijom naprednih tehnologija detekcije i implementacijom stroge kontrole kvaliteta, rizici kao što su kvar difuzije i krtost lemnih spojeva mogu se efikasno izbjeći, poboljšavajući pouzdanost i konzistentnost elektronskih proizvoda.